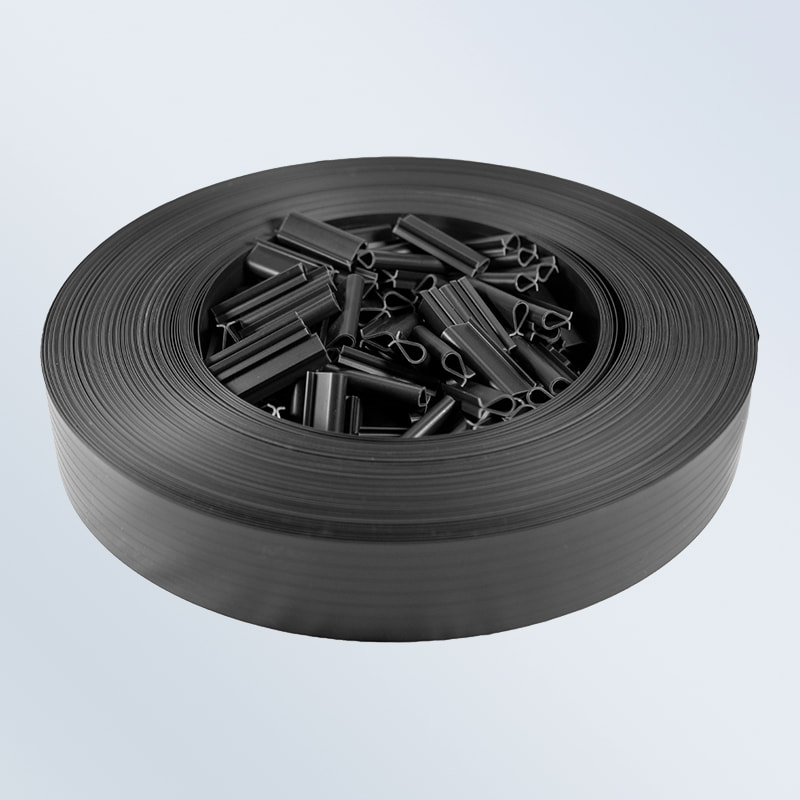
Manufacture de lattes de clôture 3D personnalisées : spécifications, tolérances et guide d'approvisionnement
2026.10.01
Nouvelles de l'industrie
Un entrepreneur en clôture commande 5 000 mètres linéaires de lattes en polypropylène. Le premier conteneur atterrit avec des bandes dépassant de 0,4 mm la valeur nominale. Ils ne traverseront pas le treillis métallique. Deux installateurs passent quatre jours à aléser chaque panneau avec une lime manuelle, et cette dérive unidimensionnelle coûte plus cher que les lattes elles-mêmes. La sélection d'une usine de lattes de clôture 3D personnalisées consiste, en pratique, à décider qui contrôle ce nombre avant la découpe du moule et qui peut le prouver avec des données plutôt qu'une brochure.
Ce qu'un fabricant de lattes de clôture 3D personnalisées contrôle avant de commander
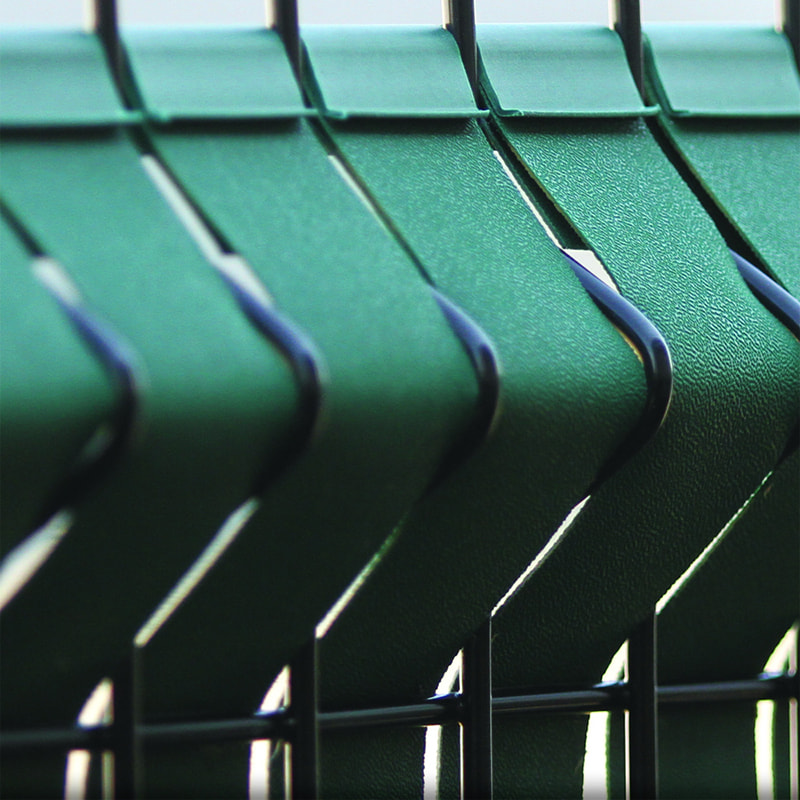
Une véritable usine de lattes de clôture 3D personnalisées contrôle quatre variables avant qu'une commande d'achat n'existe : la tolérance de la section transversale du profil, la qualité du polymère, la charge du stabilisateur UV et la profondeur de gaufrage. Chacun d’entre eux détermine si la bande survit une décennie à l’extérieur entre moins 20°C et plus 60°C.
La tolérance est la seule que vous pouvez inscrire en toute sécurité dans un contrat. Une bande extrudée maintenue à plus ou moins 0,3 mm semble respectable jusqu'à ce qu'elle rencontre un panneau 3D dont le pas de fil lui-même varie de plus ou moins 0,1 mm. Dans le pire des cas, les deux s'empilent en 0,4 mm, ce qui dépasse le jeu d'insertion de la plupart des profils de lattes.
La qualité polymère est le deuxième levier. Le PP homopolymère vierge et un mélange recyclé sont extrudés à travers la même filière et semblent identiques dès le premier jour. Trois ans d'exposition aux UV plus tard, leur tenue en traction diffère de 15 à 20 points de pourcentage, et la latte qui avait initialement une épaisseur de 1,5 mm est désormais suffisamment fragile pour se fissurer sous un taille-haie.
La charge du stabilisateur UV vient en troisième position, et c'est le paramètre qui n'apparaît presque jamais sur une fiche technique à moins qu'un acheteur ne le demande directement. La profondeur de gaufrage est la quatrième. Cela affecte la rétention de brillance et le coefficient de friction entre la latte et le fil, qui déterminent en toute discrétion la rapidité avec laquelle une équipe d'installation peut travailler.
0,15 mm Tolérance d'extrusion typique sur une ligne de lamelles 3D bien maîtrisée
10 ans Durée de vie cible en extérieur des lames PP stabilisées
4 Bases polymères réalisables à partir d'un seul jeu de matrices : PP, PVC, PE, ABS
Comment les dimensions et les tolérances des lattes correspondent à l'espacement des fils des panneaux 3D
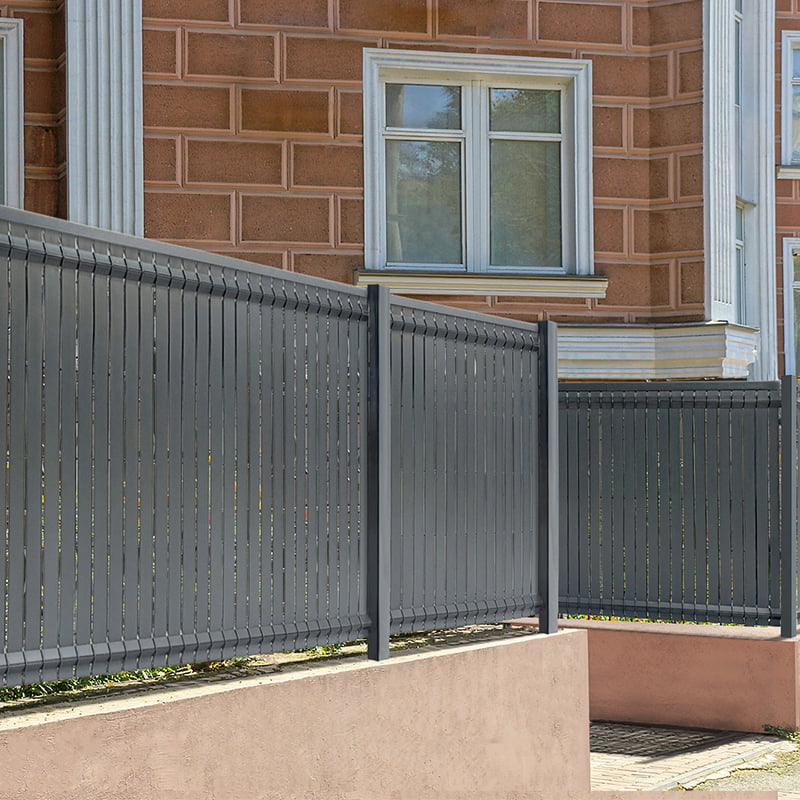
Une latte doit être de 0,3 mm à 0,8 mm plus étroite que l'ouverture du panneau à travers laquelle elle passe, à la température d'installation, sinon le travail passe du tissage à la reprise. Il s’agit de l’erreur de spécification la plus courante dans l’achat de clôtures 3D, et elle est entièrement évitable avec un seul examen de dessin.
Dimensions nominales des lattes de clôture 3D et pas de fil de panneau auquel elles conviennent
Largeur des lattes
Épaisseur des lattes
Pas de fil de panneau
Application typique
15 mm
1,0 mm
50x200mm
Écran résidentiel léger
20 millimètres
1,2 mm
50x200mm
Panneaux 3D de jardin standards
25 mm
1,5 mm
55x200mm
Clôtures commerciales et municipales
30 millimètres
1,8 mm
76x200mm
Systèmes périmétriques à haute confidentialité
Deux règles régissent ce tableau. Premièrement, l’ouverture moins la largeur des lamelles ne doit jamais descendre en dessous de 0,3 mm, car les installateurs travaillent à l’extérieur avec des gants et ne peuvent pas ressentir une interférence de 0,1 mm. Deuxièmement, l’épaisseur détermine la rigidité, pas l’intimité. Passer de 1,2 mm à 1,5 mm sur une latte de 25 mm de large augmente la rigidité en flexion d'environ 60 %, ce qui est important sur les panneaux de plus de 1,8 m de haut où la déflexion du vent devient visible.
PP ou PVC : choisir le bon matériau de lattes de clôture 3D
PP est la valeur par défaut correcte pour les clôtures 3D résidentielles ; Le PVC ne gagne que lorsque le projet nécessite une finition de surface plus dure, une meilleure résistance au feu ou un aspect de substitut du bois. La preuve décisive est le comportement dimensionnel à la chaleur, et non le prix.
Les lattes PP gagnent quand
Les panneaux mesurent plus de 1,8 m de haut et nécessitent une résistance aux chocs plutôt qu'une rigidité
Le site connaît des cycles de gel-dégel répétés sur une décennie
Le coût au mètre linéaire doit rester sous un plafond budgétaire fixe
La vitesse de tissage est importante et les installateurs ont besoin d'une bande flexible
Les lattes en PVC gagnent quand
La classification incendie est une exigence d’appel d’offres et non une préférence
La finition doit imiter le grain du bois peint
Le mouvement thermique doit rester inférieur à 0,06 mm par mètre et par degré
La spécification appelle à un écran de confidentialité rigide et non flottant
La raison réside dans le coefficient de dilatation thermique. Le PP se déplace d'environ 0,10 mm par mètre par degré C, tandis que le PVC rigide se situe à près de 0,06. Une latte PP de deux mètres grandit donc d'environ 5 mm entre une installation matinale froide et le pic du soleil d'été. C'est pourquoi les lattes en PP doivent être conçues entre 0,5 et 0,8 mm sous l'ouverture plutôt que comme un ajustement parfait, et pourquoi la question du dimensionnement mérite plus d'attention que la question matérielle dans la plupart des réunions d'approvisionnement. La même logique de dimensionnement est documentée dans cette décomposition pratique du dimensionnement et de l'installation des lattes de clôture 3D PP vs PVC.
Comment auditer une usine de lattes de clôture 3D personnalisées : une liste de contrôle en cinq étapes
Auditez toute usine de lattes de clôture 3D personnalisées en cinq étapes et refusez de sauter la troisième. Chaque étape produit un document que vous pouvez joindre à un bon de commande, qui convertit une conversation avec un fournisseur en une spécification exécutoire.
Confirmez la ligne d'extrusion. Demandez le diamètre de la vis et le rapport longueur/diamètre. Une ligne monovis de 65 mm fonctionnant à 28:1 traite proprement l'homopolymère PP ; un baril court de 20:1 cisaillera les mélanges recyclés et produira une fracture de fusion visible sur le bord des lattes.
Demandez le certificat de qualité polymère, pas une fiche technique générique. Le certificat doit nommer le producteur de résine, l'indice de fusion et le numéro de lot. Tout ce qui est plus vague signifie que l’usine achète sur les marchés au comptant.
Commandez des échantillons provenant de trois cycles de production distincts et mesurez-les en dix points le long de chaque bande. Si l’écart entre les lots dépasse 0,2 mm, le processus n’est pas sous contrôle statistique et les commandes en volume dériveront.
Envoyez un ensemble d’échantillons pour une vieillissement accéléré. Un cycle QUV de 1 000 heures suffit pour séparer une latte correctement stabilisée d’une autre non stabilisée, et cela coûte bien moins cher qu’un conteneur défaillant.
Écrivez une tolérance de couleur dans le contrat. Un Delta E de 2,0 ou moins entre les lots maintient une ligne de clôture visuellement cohérente lorsque les panneaux sont remplacés à des années d'intervalle.
Additifs qui prolongent réellement la durée de vie des lattes de clôture 3D en extérieur
C'est l'ensemble de stabilisateurs, et non le nom du polymère, qui décide de la durée de vie d'une latte à l'extérieur. Deux formulations peuvent partager un code de résine identique et différer d'un facteur trois en termes de durée de vie.
Des stabilisants à la lumière d'amines entravées à raison de 0,3 à 0,5 pour cent en poids, combinés à 2 à 4 pour cent de dioxyde de titane rutile, constituent la base de travail pour une latte de clôture 3D pigmentée qui devrait conserver sa couleur pendant huit ans. Abaisser le HALS en dessous de 0,2 % réduit de moitié la durée de vie utile sans modifier l'apparence des lamelles le jour de la livraison.
bloc d'extrémité
Le noir de carbone se comporte différemment. À une charge de 2 %, il bloque les UV plus efficacement que le dioxyde de titane et coûte moins cher, mais il force la latte à adopter une palette noire ou presque noire. C'est le bon choix pour les applications agricoles et routières, où la correspondance des couleurs n'a pas d'importance.
Une troisième famille additive compte à la filière plutôt que sur le terrain. Les auxiliaires de traitement et les charges de carbonate de calcium améliorent le taux de production, et les charges supérieures à 15 % commencent à réduire de manière mesurable la résistance aux chocs. Un fournisseur qui propose un prix inhabituellement bas ajuste généralement ce chiffre, et non la qualité du polymère.
Qu'est-ce qui détermine le coût d'une commande de lattes de clôture 3D personnalisées
Environ 60 à 70 % du prix d'une latte de clôture 3D personnalisée est constitué de résine, 10 à 15 % sont constitués de stabilisant et de mélange maître, et le reste est réparti entre l'amortissement de la matrice, l'énergie de l'extrudeuse et l'emballage. Connaître la répartition vous indique quel élément de campagne négocier et lequel laisser de côté.
Le coût de la résine suit l’indice du polymère et ne peut pas être argumenté jusqu’au bout. C'est dans le chargement du stabilisateur qu'un changement de spécification produit un chiffre réel : passer de 4 % à 2,5 % de dioxyde de titane permet d'économiser quelques pour cent sur le prix unitaire et de réduire la durée de vie de plusieurs années. L'amortissement des matrices est un coût unique qui doit être indiqué séparément et lié à une quantité minimale de commande, et non enfoui dans le tarif au mètre.
Les profils personnalisés suivent la même arithmétique. Lorsqu'un projet nécessite une section transversale non standard, une usine qui utilise déjà du PVC, du PE, du PP et de l'ABS par extrusion interne peut amortir l'outillage sur plusieurs familles de produits. C'est pourquoi le même atelier de découpe fournit souvent à la fois des lattes de clôture et des profilés industriels non liés.
Quelle est la quantité minimum de commande de lattes de clôture 3D personnalisées ?
La plupart des usines d'extrusion fixent le minimum à un chargement complet de conteneur, soit environ 20 tonnes de lamelles, ou à 500 kg par couleur lorsqu'une filière existante correspond à la section transversale requise. Une nouvelle matrice augmente le coût de l'outillage et augmente généralement le minimum à deux ou trois tonnes afin que le fabricant puisse l'amortir.
Quelle est la durée de vie des lattes en PP par rapport aux lattes en PVC pour l'extérieur ?
Les lattes en PP correctement stabilisées conservent leur intégrité structurelle pendant 8 à 12 ans dans les climats tempérés ; Le PVC rigide atteint 12 à 15 ans car il est moins sensible à la dégradation par les UV, mais il devient cassant plus rapidement lors de cycles de gel-dégel durs. Les deux chiffres supposent une charge HALS supérieure à 0,3 pour cent et une formulation pigmentée.
Un profil de lamelles peut-il s'adapter à plusieurs systèmes de panneaux 3D différents ?
Oui, dans certaines limites. Une latte de 0,3 mm à 0,8 mm sous une ouverture de 50 x 200 mm enfilera également la plupart des panneaux de 55 x 200 mm, mais l'ajustement devient lâche et l'écran perd de la tension. Spécifier un profil par type de panneau est la voie la plus sûre lorsqu'un projet mélange des fournisseurs.
Quelles informations doivent figurer sur une spécification de commande de lamelles ?
Sept éléments : qualité polymère, section transversale avec bande de tolérance, référence de couleur avec limite Delta E, charge de stabilisant UV, finition de surface, longueur de bobine ou de ligne droite et méthode d'emballage. Une spécification manquant la bande de tolérance ou le chiffre du stabilisateur n'est pas une spécification, c'est une demande de prix.